






あなたが私たちを必要としているときに連絡することを躊躇しないでください!
フライスM/C購入ガイド:機種、主なスペック、ショップ向け選定のポイント
 2026.10.07
 業界のニュース
ミーリングM/Cの実際の働き
フライス盤は、ワークピースをテーブルにクランプしたまま、多歯の回転カッターで材料を除去します。この 1 文がフライス加工と旋削を区別します。旋盤では部品が回転し、工具は静止します。フライス盤では工具が回転し、部品が工具を通過して送られます。
この違いによって、各マシンが何を得意とするかが決まります。フライス加工は断続切削であり、各インサート刃が回転の一部だけかみ合うため、平面、スロット、ポケット、肩、キー溝、輪郭のある面を処理できます。円形の軸対称部品は依然として旋盤に属します。
最新の機械のほとんどは、3 ~ 5 軸にわたる CNC によって制御されます。 3 軸モデルは X、Y、Z 方向のみに移動します。 4 軸および 5 軸モデルには 1 つまたは 2 つの回転軸が追加されており、これにより 1 回のセットアップで複数の面を加工できるようになり、プロセスからの再クランプ エラーが排除されます。
4 つの構造タイプとそれぞれの処理内容
ストロークと軸数を比較する前に、主軸方向を決定してください。これにより、切りくずの排出、カッターが部品にどのように到達するか、オペレータが実際にどの程度の切断面を見ることができるかが決まります。
| 種類 | スピンドル | 代表的な作品 | 主な制限事項 |
|---|---|---|---|
| 垂直 | 垂直, Z axis downward | 面、ポケット、金型表面、穴あけ、タッピング | 深いキャビティからの切りくず排出 |
| 水平 | 水平 | 溝加工、ボックス型側面加工、重切削加工 | 作業の保持と観察が不便になる |
| ユニバーサル | 調整可能または回転可能なヘッド | 角度特徴、1 つのセットアップで複数の面 | 専用設計より若干剛性が低い |
| 二重列 | 垂直, carried on a bridge | 大きな部品、長い移動距離 | 床面積と購入費用 |
一般的なジョブ作業では、垂直方向がデフォルトです。オペレータは切断ゾーンをまっすぐに見ることができ、ワークの保持は簡単で、機械を再構築することなく後から 4 軸回転テーブルを追加できます。この組み合わせが、一般的な作業場における日常のフライス加工負荷のほとんどを立型マシニング センターが担っている理由です。
 垂直 Machining Centre 立形マシニングセンターは、複雑な部品の精密加工に適した高性能CNC加工機です。高精度C3レベルボールを採用。 製品を見る→
実際に価格を左右する仕様
2 台の機械が同じ X 軸移動量を見積もっても、価格が 2 倍異なります。この差は主要旅行者数を下回っている。次の点を 1 つずつ確認してください。
- テーブルのサイズと使用可能な移動距離。 万力、固定具、回転テーブルによって占有されるスペースを差し引きます。 150 mm の治具を使用した 800 mm X ストロークでは、部品のスペースは約 650 mm になります。
- スピンドルのテーパーとパワー。 BT40 は、中程度の作業のほとんどをカバーします。 BT50 以上のトルク定格は、鋼の重金属の削り取りに適しています。
- 主軸速度範囲。 高い最高速度は小径工具やアルミニウムに役立ちますが、荒加工性能は範囲の下限のトルクによって決まります。
- 早送りと切削送り速度。 速度が速いとエアカット時間が短縮されます。切削送り速度は、単独ではなく、指定された切込み深さで見積もられる必要があります。
- 位置決め精度と繰り返し位置決め精度。 これらは 2 つの別々の数値です。繰り返し精度がバッチの一貫性を左右します。位置決め精度は、ツールがプログラムされた点にどれだけ近く到達するかを決定します。
- ツールマガジンの容量と交換時間。 マガジンが小さいと頻繁に停止することになり、シフト全体でチップ間の時間が蓄積されます。
- CNC システムと制御軸。 後で追加できるという約束を受け入れるのではなく、承認時にどの機能が有効になっているかを確認してください。
- 切りくずの除去とクーラントの処理。 深いポケットやリーマ加工では、工具の摩耗よりも早く切りくずの蓄積が欠陥の原因となります。
フライス加工または旋削: 機械を部品に適合させる
購入者は、目の前の形状ではなく、すでに床にあるものに基づいて機器を選択することがよくあります。より安全な思考順序は、次の部分から始まります。
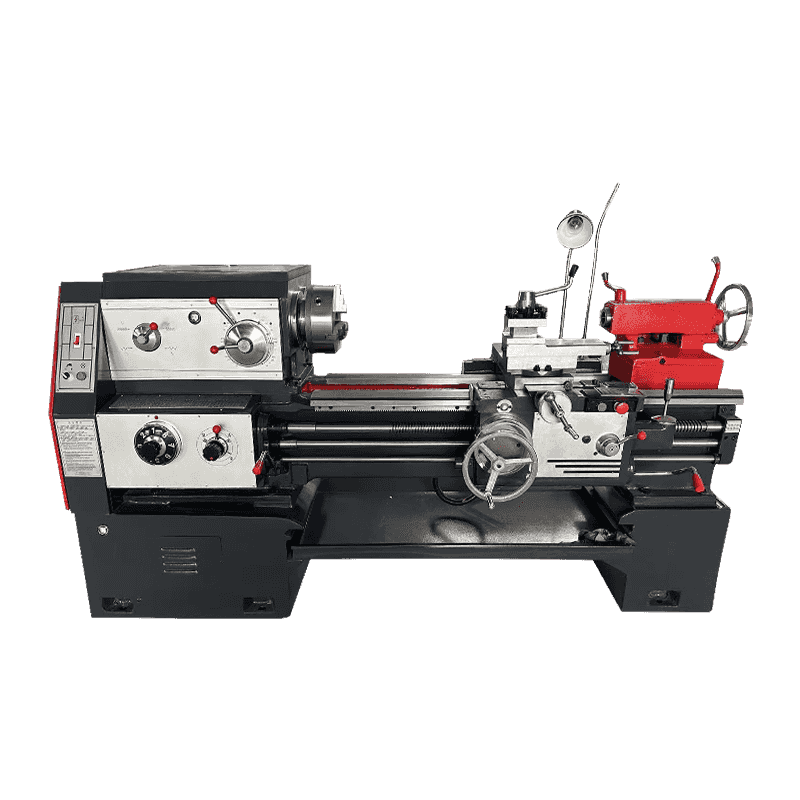
- シャフト、スリーブ、フランジ、継手などの回転部品は、旋盤や機械で最も速く動作します。 横型ターニングセンタ .
- プレート、ハウジング、ブラケット、金型インサートなどの角柱部品は、フライス盤に属します。
- フライス加工されたパッドを備えたバルブ本体など、両方の機能を組み合わせた部品では、ターンミル プラットフォームで 2 回の操作または 1 回のパスが必要です。
同じ機械で両方のファミリーをカバーする必要がある場合は、3 軸垂直ミルを開始点とするのがより現実的です。作業負荷の大部分がシャフトタイプの生産である場合、最初にミルを購入するのは、単に購入の順序が間違っています。
長期的な精度を決定するコンポーネント
初期精度は組み立てから生まれます。 5年後の精度は部品そのものから生まれます。仕上げ面への影響によってランク付けされた以下の項目は、サプライヤーに質問する価値があります。
- スピンドルアセンブリ。 ベアリングの配置、プリロード、熱挙動によって、最高速度範囲で表面品質が維持されるかどうかが決まります。
- ガイドウェイ。 ボックスウェイは大きな切削負荷に耐えます。リニアレールにより、より速い急流が可能になり、精度をより長く維持できます。一般的な好みではなく、切断の種類に応じて選択する必要があります。
- ボールネジ。 予圧クラスとリードはバックラッシュと軸がどの程度再現性をもって位置に戻るかに影響します。
- 鋳物。 適切に熟成され、バランスのとれたレジンサンドアイアンが振動を減衰します。光ベッドがそれを伝達し、その結果がビビリマークとしてワークに現れます。
- CNCシステム。 制御装置は、どのサイクルが使用可能か、および後でマシンをどのように拡張できるかを決定します。
大きくて重いワークピースの場合、構造はブリッジタイプの設計に移行します。この構造では、スピンドルがクロスビームに乗せられ、テーブルが固定されたままになるため、機械が部品の質量を移動する必要がありません。
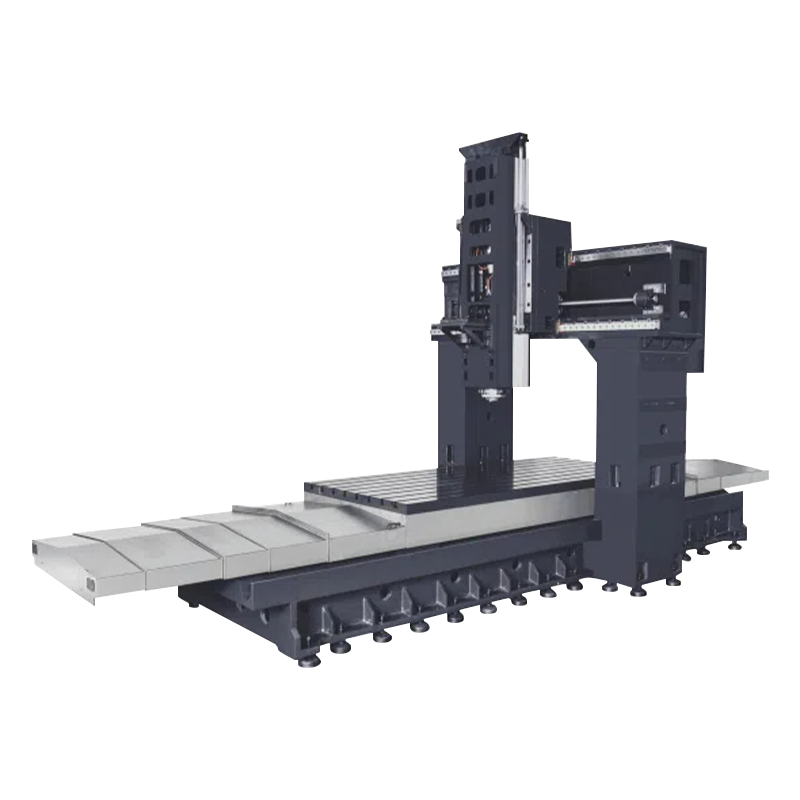 門形マシニングセンタ ボール盤およびタッピング盤は、「Gintech PMI」、「Shangyin HIWIN」、または「THK」 C3 グレードのボールねじ、P4 グレードのベアリング、「Speedcn」 ダイアなどの高品質構成を使用しています。 製品を見る→
購入者が繰り返し続ける 4 つの間違い
- 一人旅で購入。 紙の上で部品を適合させる機械が、治具、回転テーブル、クーラント ガードにも適合しない可能性があります。
- 最高速度に応じてスピンドルを選択します。 低トルクの 12,000 rpm スピンドルは重い鋼材の切断で失速しますが、より低速でトルクのあるスピンドルは同じ作業を不満なく完了します。
- 切りくずとクーラントの管理を過小評価している。 捕捉された切りくずは次のパスで再切削されますが、これは明らかな欠陥としてではなく、仕上げ不良やチップ摩耗の加速として現れます。
- テスト カットを行わずに静的ジオメトリの結果を受け入れる。 形状チェックによって位置合わせが確認されますが、機械が生産時に公差を維持できるかどうかを確認するには、独自のパラメータで独自の材料をテストカットする必要があります。
従来のフライス M/C が依然として意味をなす場合
すべてのジョブに CNC 制御が必要なわけではありません。メンテナンス工場、一体型工具の作業、およびトレーニング環境では、回転ヘッドと手送りを備えた手動ニータイプ ミルの方がコストが安く、セットアップが速く、新しいオペレータにとっても取り組みやすくなっています。
このクラスの万能リフティングテーブル機械は、平面、角のある面、スロット、キー溝を処理します。サーボ駆動軸の再現性には匹敵しませんが、そもそも需要がそのような再現性を必要としない場合、ギャップは問題ではありません。
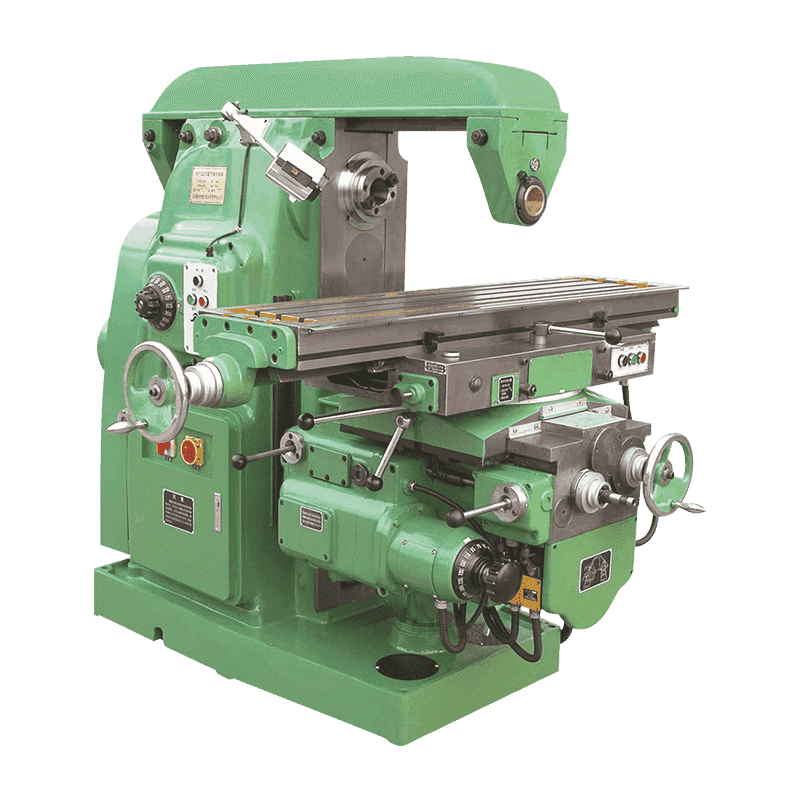 X6132 ユニバーサル昇降テーブルフライス盤 製品の紹介と使用方法 この工作機械は一種の強力な金属切削工作機械であり、工作機械は強い剛性、広い送り速度範囲を備えており、... 製品を見る→
受け入れテストと日常のケア
自分の部分で受け入れを実行します。サプライヤーが提供するテストピースは比較には役立ちますが、実際の生産の材料、固定具、公差を再現することはほとんどありません。
- ジオメトリチェック。 承認する前に、公表されている数値と照合して真直度、直角度、スピンドルのラジアル振れを検証してください。
- テストカット。 通常のパラメータで材料を機械加工し、図面公差に対して仕上げ表面を測定します。
- 連続運転。 4 ~ 8 時間のサイクルを実行し、シフト全体にわたるスピンドルの温度、軸のドリフト、および繰り返し精度を監視します。
- 毎日の日課。 その日の最初のカットの前に、切りくずを取り除き、潤滑油をチェックし、クーラント濃度を確認してください。
- 四半期ごとの検査。 ボールねじのバックラッシュとガイドウェイの状態を確認し、基礎が動いている場合は機械を再度水平にします。
フロアのマシンに持ち帰る
フライス盤は、部品の形状、実際に使用するサイズの範囲、各シフトに必要なツール間の生産性の 3 つの点に基づいて選択されます。これらを最初に解決すると、仕様リストのほとんどが自動的に作成されます。
寧波宏嘉 CNC は 2006 年以来金属切削装置を製造しており、そのカタログには横型旋盤およびフライス センター、立型旋盤、フライス センター、従来の機械が含まれています。立型マシニングセンターは一般的なフライス加工の大部分をカバーし、ダブルコラム構造は大型部品をカバーし、ユニバーサル昇降テーブルミルはCNC制御がまったく必要ないギャップを埋めます。
特定の図面や公差に対して選択内容をチェックしたい場合は、カタログだけを参照するのではなく、部品の詳細を送信してください。製造作業の背景は次のとおりです。 寧波虹佳CNCについて ページ.
