








あなたが私たちを必要としているときに連絡することを躊躇しないでください!
5 軸 CNC 加工: 仕組み、コスト、いつ利益が得られるか
 2026.11.18
 業界のニュース
複合角度で 12 個のクロスドリル穴が開けられた油圧マニホールドが、見積もりのために机の上に置かれます。 3 軸ミルでは 5 つのセットアップと 5 つの治具が必要で、3 番目のセットアップだけでも約 0.03 mm の位置決め誤差が生じます。この誤差は、その後のすべての操作で許容されなければなりません。 5 軸機械では、同じ部品が 1 回のクランプで動作します。
この比較がビジネス ケース全体です。 5 軸 CNC は先進的に見えるからといって仕事を勝ち取るわけではありません。セットアップを削除すると、治具、再クランプ、オペレーターの判断、およびその後誰も制御できない公差スタックの層が削除されるため、勝ちとなります。フロア上のパーツ ファミリに 4 つ以上のセットアップが必要な場合は、5 軸を真剣にモデリングする価値があります。必要な場合は、通常、毎日使用する容量に資本を費やした方が良いでしょう。
5 軸 CNC が実際に意味するもの
5 軸 CNC は 1 つのマシンタイプではありません。これは、3 つの直線軸 (X、Y、Z) に加えて、A (X を中心とした回転)、B (Y を中心とした回転)、C (Z を中心とした回転) から選択した 2 つの回転軸に沿って切削工具を位置決めまたは駆動できるマシニング センターを指します。軸数は、動作モード (位置指定か同時か) よりもはるかに重要ではありません。
3 2位置加工
2 つの回転軸は、角度とクランプの割り出しを行います。切断は、異なる方向からのみ、3 軸加工機の場合とまったく同じように行われます。回転軸は金属製の固定具のように動作します。向きの変更には数秒かかり、ロックされたロータリー ジョイントの剛性は固体鋳造品に近くなります。ほとんどのジョブショップ作業 (ブラケット、ハウジング、角度のある面を持つプレート) では、3 2 を使用することで、ほんのわずかなプログラミング作業で多くのメリットが得られます。
同時5軸加工
ツール軸がサーフェスに追従するように、5 つの軸すべてが一緒に補間されます。これは、インペラ、ブリスク、ブレード、インプラント、深い輪郭の金型キャビティに必要なものであり、再固定せずにアンダーカットやクロスホールのフィーチャに到達できるようにするモードでもあります。それには、機械シミュレーションを備えた CAM、スクラップで実証済みのポストプロセッサ、および回転の限界と特異点を理解しているオペレーターが必要です。
| 構成 | 機械がどのように動作するか | 一般的な使用方法 | プログラミングの取り組み | 剛性 |
|---|---|---|---|---|
| 3軸 | 固定スピンドル。パーツはセットアップ間で手動で再配置されます | 2 つまたは 3 つの面に特徴がある角柱部品 | 低い | 最高 |
| 3 2 位置 | 回転軸のインデックスとクランプ。切断は固定方向に留まります | 1 回のクランプで角度面、十字穴、5 面作業が可能 | 中等度 | クランプ時は高い |
| 同時5軸 | 工具が切削中にすべての軸が補間されます | インペラ、ブレード、輪郭成形金型、アンダーカット機能 | 高 - シミュレーションと検証済みの投稿が必要 | 低いest, especially with rotary mass in the head |
3 つのマシン ビルドとそれらがセットアップに与える影響
回転軸が物理的に配置される場所によって、剛性、作業範囲、保持できる部品の重量が変化します。 3 つのレイアウトで市場のほぼすべてをカバーします。
- 頭/頭: 両方の回転軸が主軸ヘッド内にあるため、テーブルは平らなままであり、重い部品や扱いにくい部品を運ぶことができます。デメリットとしては、質量が構造内の高い位置に移動することで、サイズと剛性が制限されます。これは小型の機械で最も一般的です。
- ヘッド/テーブル: スピンドルに 1 つの回転軸 (通常は B)、テーブルに 1 つの回転軸 (通常は C) があります。これは最も一般的な妥協点です。使用可能な剛性、実用的なエンベロープ、および中規模のワークへの良好なアクセスです。
- テーブル/テーブル(トラニオン): 両方の軸がテーブルに設置され、ワークピースを傾けたり回転させたりします。適合する部品の精度と剛性は非常に高いですが、トラニオン キャップの重量と、重いワークピースに作用する重力がロータリー エンコーダの位置決め誤差として現れます。
実際に使用する部品に対して回転トルク定格を確認してください。静的保持容量が 200 kg と評価されるテーブルは、軸が負荷を加速する必要がある場合はその 3 分の 1 と評価される場合があり、動的数値はサイクル タイムに接触しても耐えられる数値です。
お金はどこに戻ってくるのか
5 軸の回収がより速いサイクルとして現れることはほとんどありません。それは、サイクルの前後から数時間が経過したこと、および欠陥が発生しなくなったこととして現れます。
段取りの解消
4 段取り部品が 1 段取り部品になると、3 つの治具設計、3 つの検証実行、およびワークピースを逆方向にロードする 3 つの機会がなくなります。セットアップに 45 ~ 90 分のスピンドル アイドル時間がかかる場合、多くの場合、その項目だけで問題が解決されます。
より短く、より硬いツール
3 軸加工機の深いキャビティには長い工具が必要となり、たわみはオーバーハングの 3 乗に応じて増加します。ヘッドを傾けると、30 ~ 40% 短いツールで同じフィーチャに到達できるため、剛性が数倍になります。目に見える結果として、表面仕上げが向上し、工具寿命が長くなります。隠れた結果は、セミフィニッシュパスの減少です。
データの積み重ねではなく 1 つのデータ
それぞれ 0.02 mm の位置誤差をもたらす 3 つのセットアップでは、全体で 0.02 mm は発生しません。最悪の場合、およそ 0.06 mm が発生します。通常、この誤差は、異なるセットアップで加工された 2 つのフィーチャー間の位置上の吹き出しとして表面化します。単一のクランプにより、そのスタックが 1 つの貢献に折りたたまれます。ソースの剛性も同様に重要であるため、同じ理由が背後にあります。 高剛性横形ターニングセンタ .
等高線面での工具軸制御
工具軸が表面法線付近に保持されると、ボールノーズ カッターは工具先端でほぼゼロの切削速度で引きずるのではなく、有効直径の周りで動作し続けます。ステップオーバーはわずかに広げることができ、手動研磨時間は CAM の見積もりには決して現れないほど短縮されます。
見積書にはほとんど記載されない費用
マシンの価格は、プロジェクトの中で最も驚くべき数字ではありません。残りは請求書として数時間後に届くことが多いです。
- CAM と検証済みポストプロセッサ。 同時 5 軸ポストは機械固有のものであり、顧客の部品に接触する前にスクラップで検証する必要があります。シミュレーション ソフトウェアの予算はオプションではなく要件として設定します。
- プログラミング時間。 最初の同時ツールパスのプログラミングには、同等の 3 軸ジョブの 3 ~ 10 倍の時間がかかる場合があります。ワークロードの約 80% を 3 2 に保持し、本当に必要な機能のために同時パスを予約します。
- オペレータースキル。 回転限界、特異点、衝突認識、およびプロセス中の調査は 1 週間では吸収できず、トラニオンの衝突はそれらを学ぶのに費用がかかる方法です。
- ツールホルダーとクリアランス。 短くバランスのとれたホルダー、マガジン内により多くのホルダーがあり、あらゆる角度でヘッドがフィクスチャーから外れるのを防ぐのに十分なクリアランスがあります。
- 建物とサービス。 ロータリーエンコーダがシフト全体にわたって精度を維持することが期待される場合は、基礎作業、クーラントと切りくずの管理、および安定した周囲温度。
- メンテナンスと校正。 ロータリーのバックラッシュ、エンコーダのチェック、および形状の検証は、最初の許容範囲外のバッチの後ではなく、初日から年間計画に組み込まれています。
コミットする前に実践的なテスト
これをパンフレットではなく、3 か月分のジョブ カードに対して実行します。
- 3 つ以上の方向を必要とするパーツを数えます。そのグループがワークロードの 5 分の 1 未満である場合は、既存の垂直マシン上の 3 2 ですでにカバーできる可能性があります。
- あなたが現在戦っている許容範囲をリストアップしてください。問題が、異なる面上のフィーチャ間の位置吹き出しである場合、5 軸によって問題が解決されます。単一面の寸法公差の場合は、そうではありません。
- サイクル タイムではなく、セットアップ時間と再作業にかかる費用対効果をモデル化します。 5 軸加工機での時間短縮は 3 軸加工機と比べてそれほど変わらないことが多く、それを速度の向上として引用すると数字がお世辞になります。
- 代替案を正直に価格設定します。追加の社内セットアップと家族を 5 軸ショップに下請け委託するのではありません。少量の場合は通常、下請け業者が勝ち、資本は拘束されません。
あなたのショップが回転を中心に構築されている場合
すべてのセットアップ問題に 5 軸フライス盤が必要なわけではありません。シャフトタイプおよびチャックタイプの部品では、通常、旋盤での 1 回のクランプでより多くの操作を完了することで最初の実質的な利益が得られます。これは、同じセットアップ排除ロジックを異なるスピンドル方向に適用したものです。
C 軸、ライブ ツーリング、および同期された 2 番目の主軸を備えた 3 軸同期旋削により、1 つのデータムに対してシャフトの両端から加工が行われ、同じサイクルで平面と十字穴が仕上げられます。これにより、2 回目の操作、2 回目の固定具、そして同心性を失う 2 回目の機会がなくなりました。
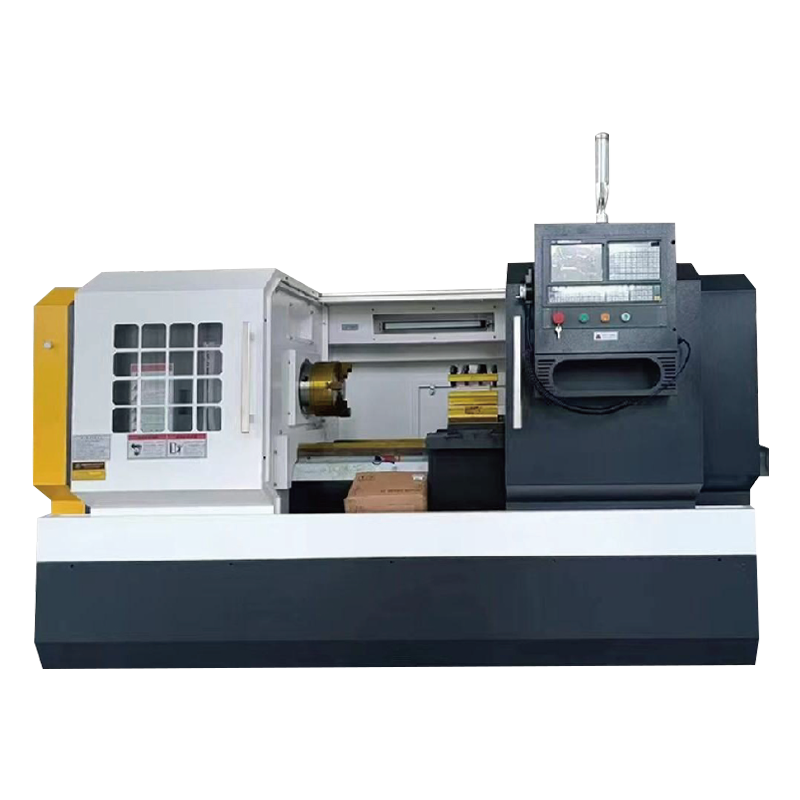
 NC-106D-Y 3軸同期横形ターニングセンタ 駆動タレットと Y 軸を備えた 3 軸同期ターニング センタは、少ないセットアップでシャフトの旋削、フライス加工、穴あけ、穴あけを完了するのに適しています。 製品を見る→
部品の旋削、穴あけ、ボーリングを一度に行う必要がある場合、駆動タレットとボーリング機能を備えたターニングセンターを使用すると、3 つの作業が 1 つに圧縮されます。経済性は 5 軸加工と同じです。節約できるのは主軸速度ではなく、治具です。
 T36P 旋削、穴あけ、ボーリング横型ターニングセンター 高剛性構造と75Lの取り出し可能なクーラントタンクを備えた、複雑なワークの旋削・穴あけ・中ぐり加工に適した横型ターニングセンタです。 製品を見る→
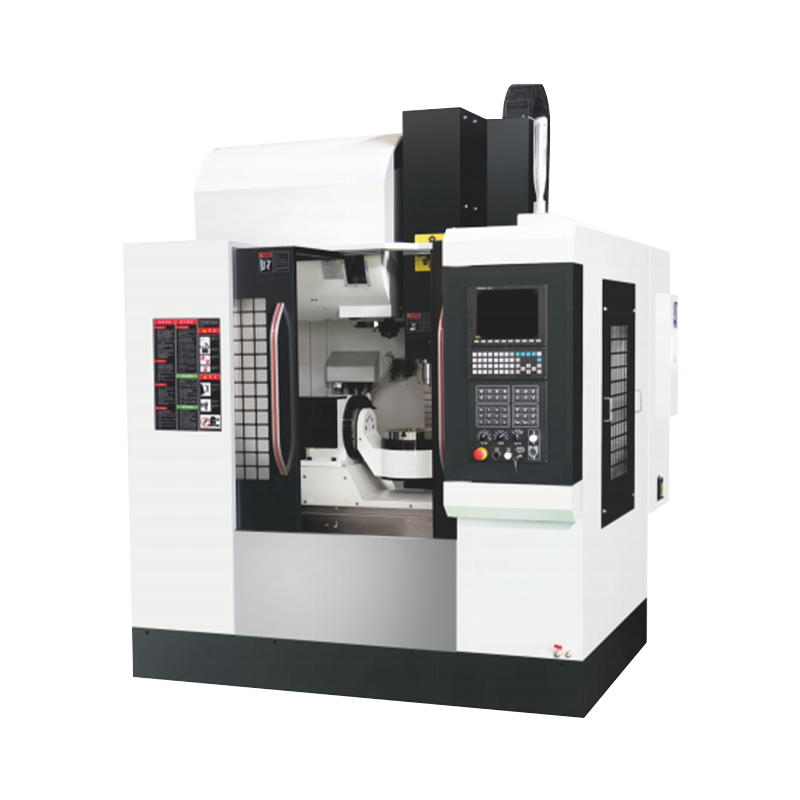
大きな角柱状のワークの場合、門型マシニング センターは C フレームでは不可能な作業領域を提供し、インデックス ヘッドを使用すると、完全な同時制御を支払うことなく 3 2 の角度のある面をカバーできます。
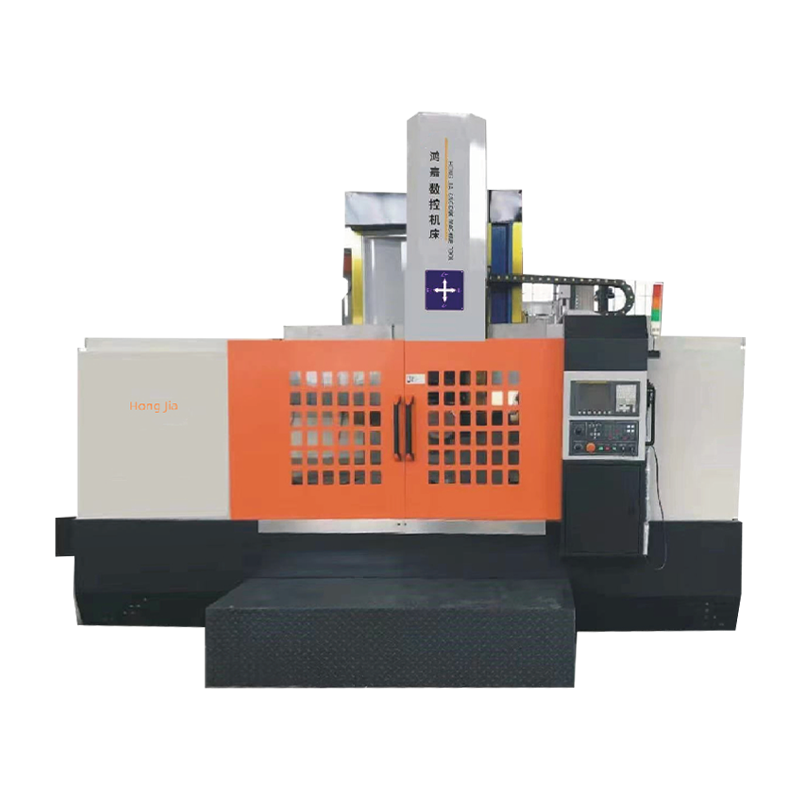
 大型ワーク用門型マシニングセンタ 高強度鋳鉄ベッド、ガントリ幅 1400 mm、早送り 20 m/min を備えた、大型重量ワーク向けの門型マシニング センタ シリーズ。 製品を見る→
このサイトの背後にあるカタログは、同じロジックの初期段階にあります。横型ターニング センター、立型旋盤、マシニング センターは、部品のクランプ回数を減らすことを目的として構築されています。 会社の背景 その背後に生産拠点を構えています。部品ファミリーが本当に同時 5 軸を必要とする場合、その機能はそのために設計された機械から得られる必要があります。ターニング センターや 3 2 マシニング センターでできることは、そもそも 5 軸を必要としなかったセットアップを取り除くことです。
床の準備をする
マシンはプロセスが安定するずっと前に到着します。これらの項目によって、最初の 1 か月間が生産的なものになるか、苦痛になるかが決まります。
- 基礎とレベリング: 荷重とアンカーの要件に従い、切断の最初の数週間後にレベルを再確認します。
- 熱安定性: ロータリーエンコーダとスピンドルの成長はどちらも温度変動に反応します。シフト全体で 10 度変化するワークショップでは、それが部分的に表示されます。
- プロービングとツールのデータ: 機内プロービングは、5 軸加工機を高速カッターから自己修正型のカッターに変換します。これは、治具のエラーに対する最も安価な保険です。
- 検証: 顧客の作品がリリースされる前に、回転中心オフセットを含む既知の加工品のボールバー チェックとテスト カットが行われます。
- ドライラン: 新しいプログラムをそれぞれシミュレーションで検証し、次にドアを閉めた状態で空中で、次に成果物に近づく前にアルミニウムで検証します。
5 軸 CNC は、セットアップ不要のツールであり、導入コストが高くなります。部品ファミリーに、3 つのセットアップでは保持できない複合角度、交差フィーチャー、または公差スタックがある場合に購入します。また、CAM、ポストプロセッサー、およびすでに予算化されているトレーニングと一緒に購入してください。これらが軸数を出荷部品に変換するものだからです。正直な答えが、2 つまたは 3 つの部品番号が同時に制御する必要があり、残りの部品番号は 3 2 で問題なく動作するということであれば、それらの少数を下請けに委託し、毎週ロードする容量に資本を費やします。
