





あなたが私たちを必要としているときに連絡することを躊躇しないでください!
CNC 旋盤およびフライス盤: 仕組み、利点、および選択ガイド
 2026.09.09
 業界のニュース
あるジョブ ショップが 500 個のステンレススチール シャフトの見積もりリクエストを受け取りました。各シャフトの外径を回転し、一方の端にネジを切り、肩近くにクロスドリル穴を開ける必要があります。別の旋盤とマシニング センターでは、各部品が 2 回ロードされ、2 回再参照されます。で CNC旋盤およびフライス盤 、シャフトは一度クランプされます。タレットが回転工具から駆動ドリルに変わり、スピンドルが正しい角度でロックされ、部品がチャックから離れる前に穴が開けられます。この 1 つのクランプがビジネス ケース全体です。
旋削フライス盤は、プロセスの柔軟性とセットアップ精度の間の古いギャップを埋めるために存在します。このガイドでは、マシン クラスがどのように機能するか、モデルが部品に適合するかどうかを実際に決定する仕様、および注文前に何を確認する必要があるかについて説明します。
CNC 旋盤およびフライス盤が実際に行うこと
直接的に言えば、ライブ ツールが追加された CNC 横型旋盤プラットフォームです。ワークピースは旋削加工のために回転しますが、C 軸がスピンドルを正確な角度位置にロックすると、タレット内の駆動工具が独立して回転し、同じクランプでフライス加工、ドリル加工、タップ加工、または穴開け加工を行うことができます。部品が再チャックされることはないため、すべての機械加工フィーチャーは同じクランプ基準を共有します。
回転する基盤
ベッド、主軸台、チャック、タレットは従来の CNC 旋盤と同様に機能します。旋削工具は、高い金属除去率で外径、面、溝、ねじ山、内径を処理します。傾斜したベッドにより切りくずが切削ゾーンから落ち、構造的な剛性が高まり、それが激しいパスでの表面仕上げに直接現れます。
フライス加工能力
駆動工具はタレットに独自の回転切削速度を与えます。 C 軸スピンドルの位置決めと組み合わせることで、この機械は、かつては別のマシニング センターが必要だった平面、十字穴、キー溝、スロット、偏心した穴を加工できます。この追加により、単一プロセス旋盤が完全な加工ステーションに変換されます。
1 つのセットアップ、1 つのリファレンス
技術的な詳細よりも操作上の影響が重要です。パーツのクランプが解除されて再参照されるたびに表示されるエラーを除去することになります。旋削フィーチャーとフライス加工フィーチャーの間の同心度は、オペレーターの判断ではなく機械の形状によって制御され、試し切りを待つことなく、バッチの最初の部分がすでに正確になっています。
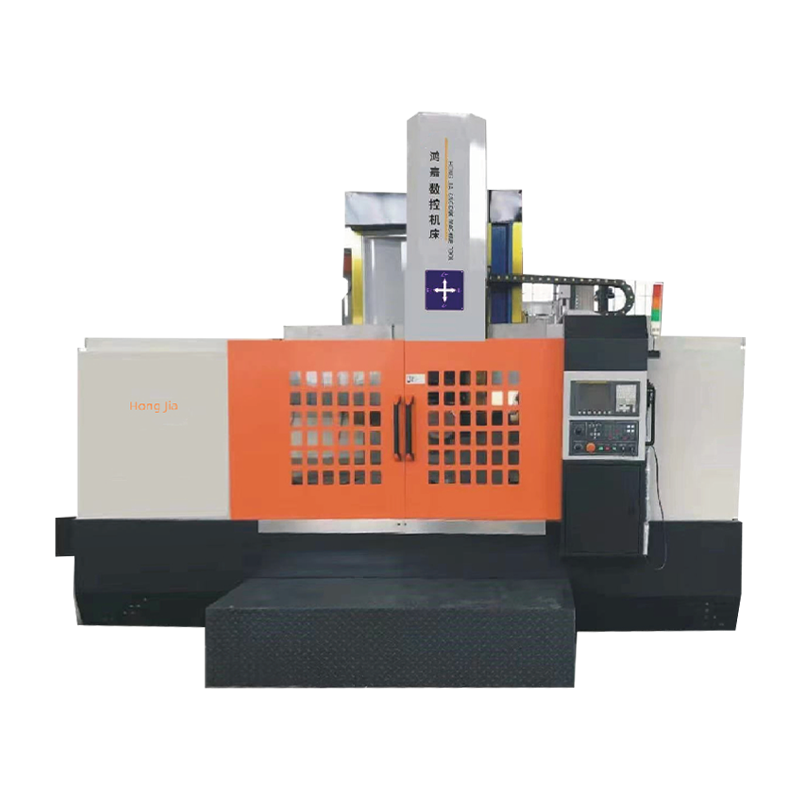
宏佳CNC T36P 横形ターニングセンタ はこのカテゴリの直接的な例です。計画されたツーリング シーケンスでは、部品が機械間で移動することなく、1 つのプログラム サイクルで旋削、穴あけ、ボーリングがカバーされます。
合うかどうかを決める6つのスペック
セールスシートには 20 個のパラメータをリストできます。実際には、そのうちの 6 つが、機械が部品を保持できるか、材料を切断できるか、公差を満たすかどうかを判断します。オプション機能を確認する前に、まずこれらの数値を比較してください。
| パラメータ | それが何を意味するか | 典型的な中間サイズの値 | なぜそれが重要なのか |
|---|---|---|---|
| 最大回転径 | ベッド、ツーリング、切りくずの流れを取り除く最大のワークピーススイング | 350~500mm | フランジ部品とカスタムジョーにはヘッドルームが必要 |
| 旋回長さ | 機械が中心間でサポートできる最長部分 | 500~1,500mm | シャフトが長い場合は、より長いベッドまたは別のモデルが必要です |
| 主軸速度 | 主軸最高回転速度 | 4,500~6,000rpm | 小径仕上げ加工では、高い回転数でのみ良好な表面速度を達成できます。 |
| 駆動工具ステーション | ライブ回転ツールを実行できるタレット位置の数 | 8~14局 | ライブ ステーションが増えると、1 つのプログラムでより多くの操作を実行できるようになります |
| C軸分解能 | スピンドルの最小角度位置決めステップ | 0.001° | 高い解像度により、クロスホールとフラットを直角に保ちます |
| 位置決め精度 | 摺動軸の再現可能な直線精度 | ±0.005~0.01mm | 保持できる図面公差を直接制限します |
ほとんどのジョブショップでは、最大旋削直径が約 400 ~ 500 mm、旋削長さが約 1 メートルの中型の水平ターニング センターが実用的な出発点となります。部品がこれらの寸法内に明確に収まる場合は、軽量のフレームを選択し、節約された予算をツーリングや自動化に投資してください。
パンフレットではなく部品から構成を選択してください
ほぼすべての購入者にとって、実際的なルールは次のとおりです。現在使用している部品と見積中の部品のほとんどを保持でき、すべての作業が 1 回のクランプで完了する最小の機械を購入することです。必要以上に大きなフレームを使用すると、コストがかかり、床面積がかかり、小さなワークピースの切断性能さえも低下します。
1
実際のエンベロープを測定する
最大旋削直径と中心距離は、最大の部品にジョーの高さと工具のアプローチを加えたものをカバーする必要があります。フランジ付きシャフトでは、呼び径が示す以上に要件が変化するため、図面の基本寸法ではなく、完成したブランクを測定します。
2
素材に合わせたパワーを実現
熱処理されたステンレス製の高硬度合金には、最高速度よりもスピンドルのトルクと構造的剛性が必要です。ピーク馬力ではなく動作速度での定格トルクを確認してください。この数値が実際の荒加工性能を左右するからです。
3
駆動ツールを必要とする機能を数える
クロス穴、平面、キー溝、スロット、偏心穴にはそれぞれライブ ステーションと C 軸機能が必要です。将来の作業に備えて予備のライブ ステーションをタレットに残しておきます。新しい部品を引用できるか拒否するかの違いは、多くの場合、1 つの主導的な立場によって異なります。
4
自動化レベルを計画する
大量のバッチでは、デュアル スピンドルまたは自動ワークピース転送が正当化されます。混合短期生産には、駆動ツールと素早い切り替えを備えた標準タレットの方が適しています。完全な決定順序 (封筒、材料、機能、バッチ サイズ) については、別のガイドで説明されています。 横型CNC旋盤フライス盤の選び方 .
両端の加工が必要な複雑なシャフトの場合、デュアルスピンドル自動ドッキング構成により、ワークピースが追加のセットアップなしで一方のスピンドルからもう一方のスピンドルに直接移動するため、合計サイクル時間を大幅に短縮できます。 Honjia の NC106DS はこの原理に基づいて構築されています。
現実的な精度の期待
精度は機械加工された形状間の関係であり、テストレポートの数値ではありません。複合旋盤フライス盤を選択する最大の理由は、単一のクランプによって生み出される一貫性です。
0.01~0.02mm 堅固に保持された部品上の旋削フィーチャとフライス加工フィーチャの間の典型的な振れ
H7 穴公差は、同じセットアップでファインボーリングを行うことで日常的に達成されます。
Ra 0.8 ~ 1.6 μm 標準旋削による表面仕上げ;フィニッシュパスでさらに下げることができる
これらの値は、硬いワークピース、適切なインサート形状、および適切な状態にある機械を前提としています。薄肉の部品や長くたわむ工具では保持できません。機械は可能性を提供しますが、部品の設計とプロセスが最終結果を決定します。
複合機か2機ルートか?
決定は簡単です。部品が回転するが、フライス加工や穴あけが必要なフィーチャが含まれる場合は、複合機械を選択します。専用の純粋な大量旋削加工と大きな角柱状フライス加工は、別個の機械で行う方が優れています。選択は、バッチの大部分が実際にどのようなものであるかによって決まります。
旋削加工を選択する場合
- 部品に十字穴、平面、キー溝、または中心から外れた穴がある
- 旋削フィーチャーとフライス加工フィーチャー間の同心度は図面上にあります
- バッチサイズはさまざまで、セットアップ時間が実際のボトルネックになっています
- 床面積が狭いため、1 台のマシンで 2 台のマシンを置き換えることができます
次の場合は別のマシンを選択してください
- 長期間の生産作業はほぼ純粋な旋削のみです
- 大きな角柱状部品には非常に大きなミリングエンベロープが必要です
- 両側にすでに空き容量があります
- 大量のフライス削り代は複合機械のタレットに負担をかける
有用なメンタル モデル: マシンの負荷のあらゆる変化がエラーの原因となります。ターンミルセンターでは、部品ごとに 3 つまたは 4 つの負荷が除去され、混合短期作業の場合、除去されたそれぞれの負荷が直接の利益となります。
ご注文前にご確認いただきたいこと
仕様リストは、メーカーが構成を提供し、それを支持できる場合にのみ重要です。これらの質問をして、答えを書き留めてください。
- カスタム構成: スピンドルの速度範囲、タレットのレイアウト、冷却システム、切りくず処理を部品に適合させることができますか?
- 合格基準: 納品前に、機械は自社のワークピースに対してどのようにテストされますか?
- 経験と成果: 工場は同等の機械を納入しましたか?同社独自の数字は、20 年以上の業界経験、年間生産台数約 1,000 台、および 500 を超える顧客導入実績を表しています。
20 長年の業界経験
1,000 年間生産機械数
500 お客様による設置
などのメーカープロフィール 宏佳CNC company introduction は妥当な出発点ですが、実際の参考となるのは自分自身のトライアル部分です。代表的なワークピースでの切削テストを依頼してください。結果はどんなパンフレットよりも多くのことを物語ります。
シャフトとブッシュの大量生産では、Hongjia の NC110DY は高生産構成を使用してサイクル タイムを短縮します。これはまさに、バッチ数が数千に達する場合に検討すべき種類のオプションです。
現在所有している部品に適合し、明日見積もる部品のために余裕を残した機械を購入してください。適切な CNC 旋削およびフライス加工センターは、オペレーターに適切な部品の再クランプを依頼することなく、2 台の機械の作業を実行します。
