

旋盤はワークを回転させながら、切削工具をワークに送り込みます。フライス盤はその逆で、ワークピースがテーブルにクランプされたままカッターが回転します。この 1 つの運動学的違いが、2 つの機械タイプ間のほぼすべてのコントラスト、つまり製造される形状、実行される操作、必要なワーク保持、およびそれらを中心とした生産計画の方法を決定します。
機械工場または生産部門用に CNC 装置を購入する場合は、この区別を出発点にする必要があります。正しい機械原理を選択すれば、残りの要素 (主軸速度、軸移動、ツーリング、自動化オプション) が、作成する部品の適切な位置に収まります。選択を誤ると、制御システムがどれほど高度であっても、機械はパーツと格闘することになります。
このガイドでは、主な比較、一般的な用途、機器購入者が実際に使用する選択ロジックなど、実際の作業現場の観点からフライス盤と旋盤の違いを説明します。
動作原理: どの部分が回転するのか?
旋盤では、ワークピースはチャック、コレット、またはセンター間に取り付けられます。スピンドルが切削速度で部品を回転させながら、タレットまたは刃物台に保持された一点切削工具が X 軸と Z 軸に沿って移動して材料を除去します。部品自体が回転しているため、標準的な旋盤で作成されるすべてのフィーチャは自然にスピンドル軸と同心になります。シャフト、フランジ、ねじ付きスタッド、ベアリング シート、およびプーリーはすべて、この回転ワークピースの原理に従って製造されます。
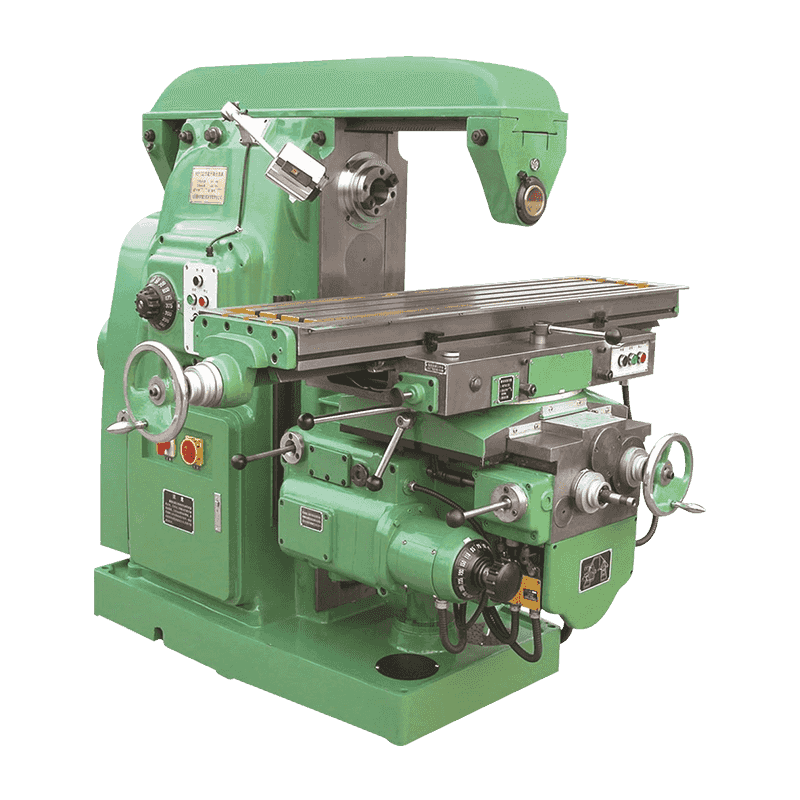
フライス盤では配置が逆になります。ワークピースは機械テーブルにクランプされ、回転する多点カッターが複数の軸 (通常は X、Y、Z) でワークピースを横切って移動します。より高度なマシニング センターでは追加の回転軸が使用されます。ワークピースは回転しないため、工具はあらゆる方向からワークピースにアプローチし、平面、スロット、ポケット、角度のある形状、および複雑な 3 次元輪郭を生成できます。
実際の結果は単純です。旋盤は 1 つの回転軸の周りに対称性を作成し、フライス盤は平面とデータムを参照するフィーチャーを作成します。したがって、丸い部品は回転します。ブロック状や板状の部品をフライス加工します。
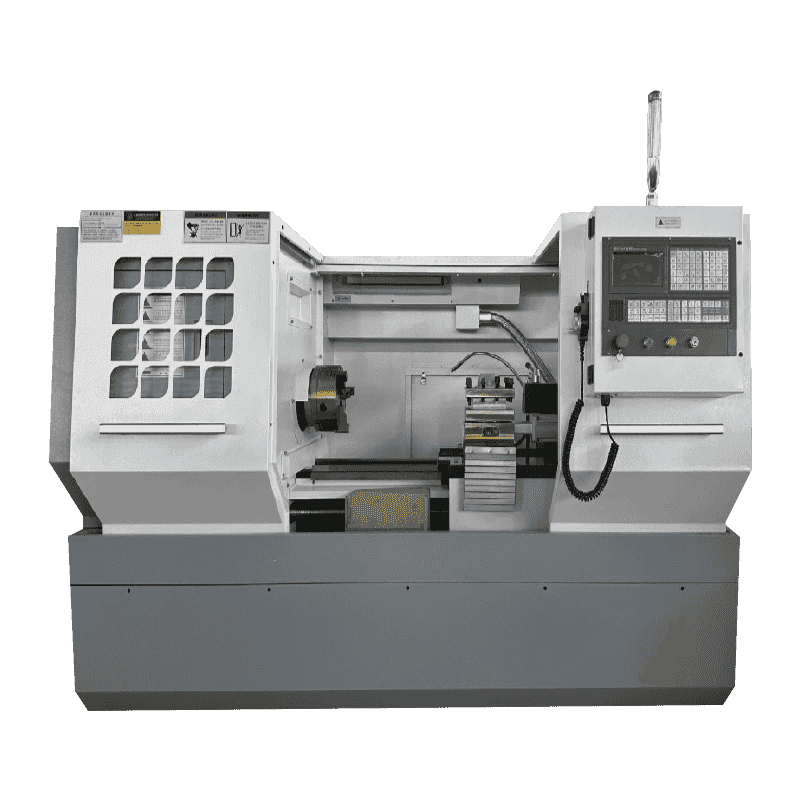 CK6140 シャフト・ディスク加工用高精度CNC横型旋盤 この旋盤は、シャフトやディスクなどの円形の対称部品に最適です。レーザーチェックされた軸精度と剛性の高い鋳造ベッドにより、安定した精度が確保され、ワークフローの中心を旋盤加工が行う場合に実用的な選択肢となります。 製品を見る→
フライス盤と旋盤: 主な違いの概要
以下の表は、操作上のコントラストを評価しやすいように 2 つのマシンを並べて比較しています。
| 比較ポイント | 旋盤 | フライス盤 |
|---|---|---|
| 一次運動 | ワークが回転する | 切削工具が回転します |
| ツールの種類 | シングルポイント切削工具 | 多点回転カッター |
| 典型的な部品の形状 | 円形で軸対称 | 平らな面と穴のある角柱 |
| 共通操作 | 旋削、フェーシング、ねじ切り、ボーリング、溝入れ | 正面フライス、エンドミル、ドリリング、タッピング、コンタリング |
| ワークホールディング | チャック、コレット、センター | マシンバイス、クランプ、治具 |
| 最適な用途 | シャフト、ブッシュ、プーリー、フランジ、リング | ブラケット、ハウジング、金型、マニホールド、プレート |
部品の形状: 円形コンポーネントと角柱コンポーネント
ワークピースに回転軸があり、チャックで保持できる場合は、ほとんどの場合、旋盤での作業になります。モーター シャフト、駆動プーリー、ブッシュ、油圧継手、ねじ付きロッド、バルブ ステムは、CNC 旋盤やターニング センターで効率的に製造されます。回転するワークピースは、すべての旋削直径間で強力な同心性を維持し、一点旋削により、他の切削プロセスと一致させるのが難しい滑らかで一貫した表面仕上げが得られます。
部品が平らな表面、正確な穴パターン、スロット、角度、または密閉されたキャビティで構成される場合は、フライス盤が引き継ぎます。ギアボックス ハウジング、機械ベース、マニホールド プレート、金型インサート、および電子エンクロージャは、典型的なフライス加工ワークピースです。自動工具交換装置を備えた立型マシニング センターは、これらのフィーチャーのフライス加工、ドリル穴とタップ穴を作成し、1 回のクランプでコンポーネントを完成させることができるため、セットアップ時間が短縮され、公差の累積が回避されます。
 1165A 高速高耐久立形マシニングセンタ 平面、穴パターン、スロット、キャビティの高速かつ高精度なマシニング センターです。自動工具交換装置と剛性構造により、フライス加工、穴あけ、タッピングを 1 回のセットアップでサポートし、サイクル時間を短縮します。 製品を見る→
一部の部分は境界を越えます。たとえば、キー溝のあるシャフトは、まず直径に合わせて回転され、次にスロットに合わせてミルに取り付けられます。注文の組み合わせにこのパターンが現れた場合、両方のマシンタイプを所有することが現実的な解決策になります。
操作と実際の生産の違い
各マシンタイプには、独自の標準操作範囲があります。これらを把握しておくと、見積もった作業に機器を適合させるのに役立ちます。
中核旋盤加工
- 旋削加工 - 回転するワークピースの外径を長さに沿って加工します。
- フェーシング — スピンドル軸に対して垂直な平らな端面を作成します
- ねじ切り - 一点工具を使用して雌ねじまたは雄ねじを切断します。
- ボーリング - 一点工具を使用して既存の穴を拡大し、仕上げます。
- 溝入れと突切り - 狭い凹部を切断したり、完成した部品をバーから分離したりする
中子フライス加工作業
- 正面フライス加工 - 回転カッターの面を使用して平らな表面を生成します
- エンドミル加工 - カッターのサイドエッジを使用してスロット、プロファイル、ポケット、ショルダーを切断します。
- 穴あけ - 手動またはツールチェンジャーを使用して、回転ツイストドリルで穴をあけます
- タッピング - 回転機械タップでめねじを切る
- 輪郭加工 — 多軸送りによる 2 次元および 3 次元のプロファイルの作成
精度の動作も異なります。旋盤は、すべての回転直径が部品の 1 回転から生成されるため、真円度と同心度に優れています。フライス盤は、平面度、直角度、穴位置の精度に優れています。これは、これらの特徴が回転スピンドル軸ではなく機械の固定方法から参照されるためです。
フライス盤と旋盤のどちらを選択するか
機器リストを計画するときは、次の決定ロジックを順番に使用してください。
- 部品の形状から始めます。回転対称部品は旋盤に属します。機械加工された面と穴を備えたブロック、プレート、またはブラケットは、ミルに属します。
- 重要な寸法を特定します。主な公差が直径、ねじ、中心線に垂直な面にある場合は、旋盤を選択します。平面、スロット、穴パターンの場合は、ミルを選択してください。
- バッチサイズとサイクルタイムを考慮してください。 CNC 旋盤は丸ブランクの大量旋削加工に非常に効率的ですが、マシニング センターは 1 つの治具で異なる面に対する複数の加工を組み合わせるバッチに適しています。
- 二次的な操作を評価します。ほとんどの部品が旋削とフライス加工の両方を必要とする場合は、2 台の機械によるワークフローを計画するか、ターン ミル センターを検討してください。
- ワークのサイズと重量を確認してください。多くの場合、直径が大きく短い部品は立型旋盤での加工が容易ですが、長いシャフトは横型ターニング センターでの加工が適しています。
機械の向きも重要です。部品の直径が大きく長さが短い場合は、横型旋盤よりも立型旋盤の方が賢明な選択となる可能性があります。私たちの比較 立旋盤と横旋盤 はこの決定を実際的な観点から説明しています。
両方が必要な場合: バランスの取れたマシン ミックスの構築
実際には、現代の機械工場がフライス盤と旋盤のどちらかを選択することはほとんどなく、最も汎用性の高い機械工場では両方を設置しています。一般的なワークフローでは、丸ブランクを水平ターニング センターに送って外径および内径の旋削を行い、次に部品を垂直マシニング センターに移動して正面フライス、穴あけ、取り付けフィーチャーのタップ加工を行います。これら 2 つのマシン タイプは相互に補完し合うため、これらを組み合わせることで、工場はより広範囲の製造作業を見積もることができます。
このプロセスを初めて使用する場合は、まず基本を確認してください。私たちのガイド CNC 旋削およびフライス加工技術 両方のプロセスの基本的な操作、機械の構造、およびワークのカテゴリの概要を説明します。
 NC-106 ミーリング機能付き横形ターニングセンタ このターニングセンターは、ターニングとドリリング、ボーリング、フライス加工を組み合わせたもので、ワークの搬送を削減します。頑丈な鋳造ベッドとサーボ制御により精度が維持され、要求の厳しい業界の複雑な部品に適しています。 製品を見る→
結論
フライス盤と旋盤の違いは、どのコンポーネントが切削動作を提供するかによって決まります。ワークピースが回転し、工具が相対的に固定されている場合、それは旋盤です。カッターが回転してワークをクランプするとミルになります。まず部品の形状に従って選択します。円形および対称の部品は回転方向を指します。平らな部品、ブロック状の部品、または穴が多い部品はフライス加工の方向に向いています。生産構成に両方が含まれる場合 (機械加工における一般的な状況)、ターニング センターとマシニング センターを並行して稼働させ、各機械のサイズ、出力、構成を生産する必要がある特定のワークピースに適合させることを計画します。