







あなたが私たちを必要としているときに連絡することを躊躇しないでください!
CNC ミルと CNC 旋盤: あなたのショップに最適な CNC マシンを選択する方法
 2026.10.21
 業界のニュース
午前 8 時に、ショップはキー溝付きの 45 mm 4140 シャフトと 6 つのタップ穴付きの 6061 アルミニウム ブラケットの見積もりを出しました。午前 9 時までに、CNC 旋盤か CNC ミル、あるいは両方を購入するかという質問はよく知られたものになります。簡単に言うと、旋盤はワークピースを回転させ、フライス盤は工具を回転させます。この 1 つの違いによって、どの機能が利益を生むか、どの許容誤差が再現可能か、どのマシンが最初に利益をもたらすかが決まります。
簡単な答え: 回転が機械を決定する
値の大部分が外径、内径、面、溝、ねじ山、中心線周りの同心度にある場合、通常は CNC 旋盤がよりリスクの低い選択肢となります。値が単一の中心線を共有しないポケット、スロット、ボルト パターン、平面、角度、および穴にある場合、CNC ミルが自然に適合します。以下の表は、その決定を左右する主要な機械的な違いを示しています。
| 決定要因 | CNC旋盤 | CNCミル |
|---|---|---|
| 一次運動 | ワークが回転する | 切削工具が回転します |
| ワークホールディング | チャック、コレット、面板、バーフィーダー | バイス、治具、クランプ、墓石 |
| 典型的なツール | 旋削インサート、ボーリングバー、ドリル、タップ | エンドミル、フェースミル、ドリル、タップ、リーマ |
| 最良の部分の機能 | 外径、内径、面、溝、ネジ、テーパ | ポケット、スロット、フラット、アングル、穴パターン |
| 共通制限 | 中心からずれたプリズム状のフィーチャにはライブ ツールが必要です | 丸い部品は回転軸がないと遅くなる可能性があります |
各機械が金属を除去する仕組み
CNC 旋盤: 部品が回転します
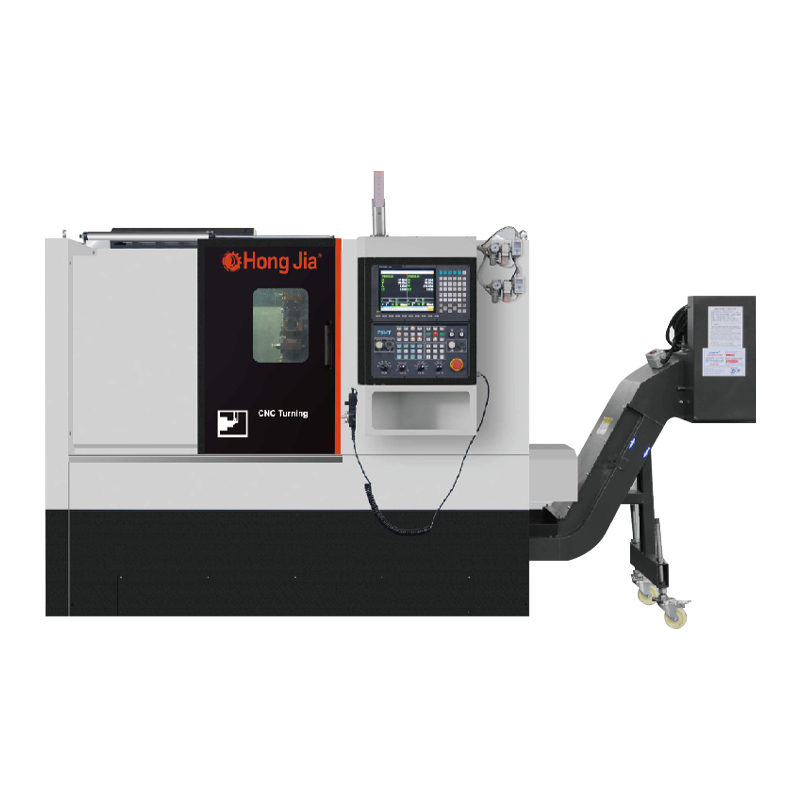
2 軸旋盤では、主軸がワークピースを保持して回転させながら、X 軸と Z 軸によってタレットが移動します。バーストック、チャックジョー、コレット、心押し台が部品を保持します。この機械は、外径の回転、内径の穴あけ、端面加工、溝の切断、ねじ切り、中心線上のドリルを行います。ターニング センターは、C 軸モーション、ライブ ツーリング、Y 軸移動、またはサブスピンドルを追加します。これにより、部品を 2 番目の機械に移動することなく、平坦なフライス加工、中心から外れた穴の穴あけ、タップ加工が可能になります。
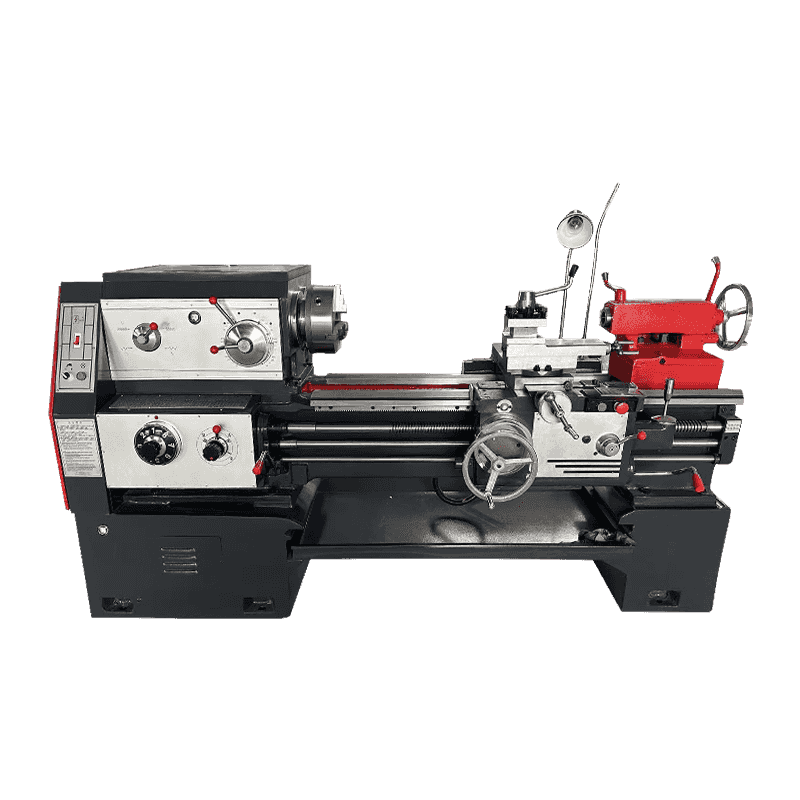
 CK6150 シャフトおよびディスク加工用ハイパワー CNC 横型旋盤 X/Z セミクローズドループ制御、C3 ボールネジ、および 4 ステーション ツール ホルダーを備えた CNC 横型旋盤で、シャフト、ディスク、ブッシュ、ネジタイプのワークピースに適しています。 製品を見る→
CNC ミル: ツールが回転します
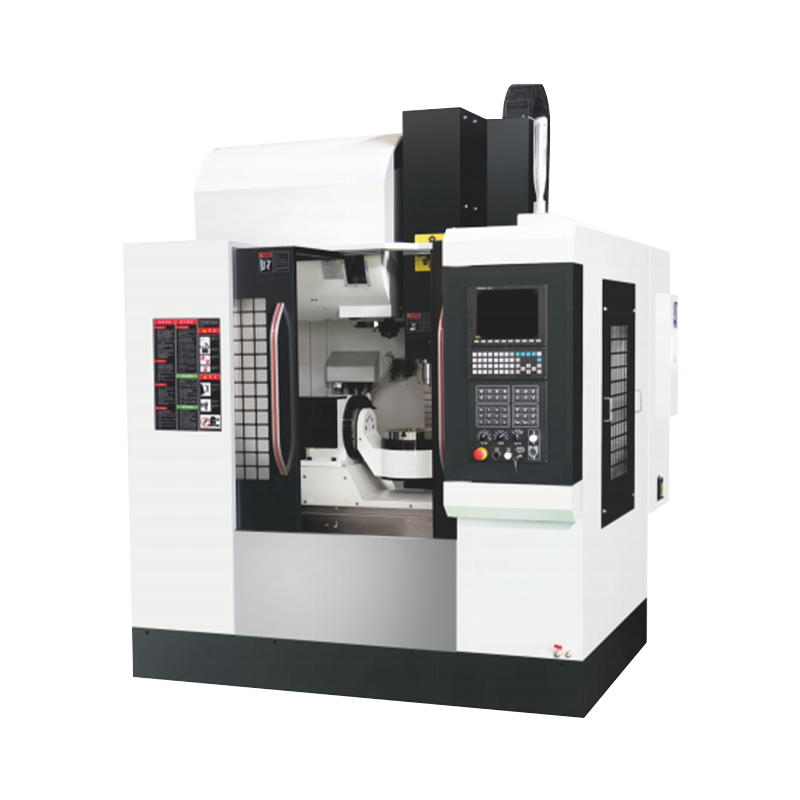
3 軸垂直ミルはテーブルを X および Y に移動させ、スピンドルは Z に移動します。ワークピースは万力、治具、またはトゥームストーンにクランプされたままになります。エンドミル、フェースミル、ドリル、タップは、平らな表面、ポケット、スロット、輪郭、穴パターンから材料を除去します。 4 番目の軸は X 周りの回転を追加し、5 番目の軸は複雑な角度とアンダーカットの傾斜を追加します。高速ドリリングとタップ加工の場合、専用のドリルタップ機械は、工具交換が速く、移動距離が短いため、一般的な立形マシニング センターよりも優れた性能を発揮します。
 精密複雑部品のフライス加工用立型マシニングセンター C3 ボールねじ、ローラーガイドウェイ、P4 ベアリング、自動工具交換を備えた CNC 立形マシニング センター。オプションで、精密複雑部品向けの高速スピンドルまたは窒素バランシングも備えています。 製品を見る→
部品の形状と公差のスタックアップ: プロジェクトが失敗する場所
バイヤーはよくスピンドル速度と軸数を比較しますが、プロセスは形状と公差の積み重ねによって決まります。 0.02 mm の同心度コールアウトを持つ丸い部品は、単に「丸い」だけではありません。旋盤でのセットアップが 1 回必要になる場合があります。それをミルに移動すると、回転テーブル、カスタム治具が必要になり、さらにセットアップ時間が必要になる場合があります。逆に、平らな取り付け面、ダボ穴、およびポケットを備えたハウジングは、ライブ ツーリングを備えた旋盤ではシンプルに見えるかもしれませんが、Y 軸の移動量と剛性によって精度が制限される可能性があります。
- シャフト、ピン、ブッシュ、継手: まず旋盤で加工します。
- フランジとディスク: ライブ ツーリングが利用可能な場合は、OD、ID、およびボルト円用の旋盤。フライス加工の特徴が優勢な場合はミルします。
- ハウジング、プレート、ブラケット: まずフライス加工します。
- 金型インサート、ポケット、リブ: 最初にフライス加工します。 3 軸で十分ですが、5 軸はアンダーカットに役立ちます。
- 混合パーツ: 1 つのプラットフォームを強制するのではなく、ミルターンまたは 2 台の機械を検討してください。
実際の公差チェック: 図面に単一の中心線があり、ほとんどの寸法が直径である場合は、旋盤を選択します。寸法が平面データムから取得され、真の位置、直角度、および面全体の平面度が含まれる場合は、ミルを選択します。両方が存在する場合は、マシンのラベルよりもプロセス計画の方が重要です。旋削とフライス加工の基本の平易な概要については、Hongjia CNC の CNC 旋削およびフライス加工技術の初心者向けガイド 便利です。
軸数、ライブツーリング、およびミルターンの中間点
2 軸旋盤は弱い機械ではありません。それは集中力のあるマシンです。回転、フェース、中心のドリル、中心のタップ、ねじ切りが可能です。 3 軸ミルも、固定されたワークピースを使用して X、Y、Z に焦点を当てます。ライブ ツーリング、C 軸、Y 軸、サブスピンドル、および回転テーブルが見積もりに入ると、混乱が始まります。
旋盤のライブ ツールを使用すると、部品を移動せずに、平坦なフライス加工、中心を外れた穴の穴あけ、タップ加工を行うことができます。これにより、2 番目のセットアップが不要になり、同心性が保護されます。ただし、ライブ ツールは完全な VMC ではありません。部品に深いポケット、長いエンドミル、または重度の正面フライス加工が必要な場合は、通常、ミルが最適です。
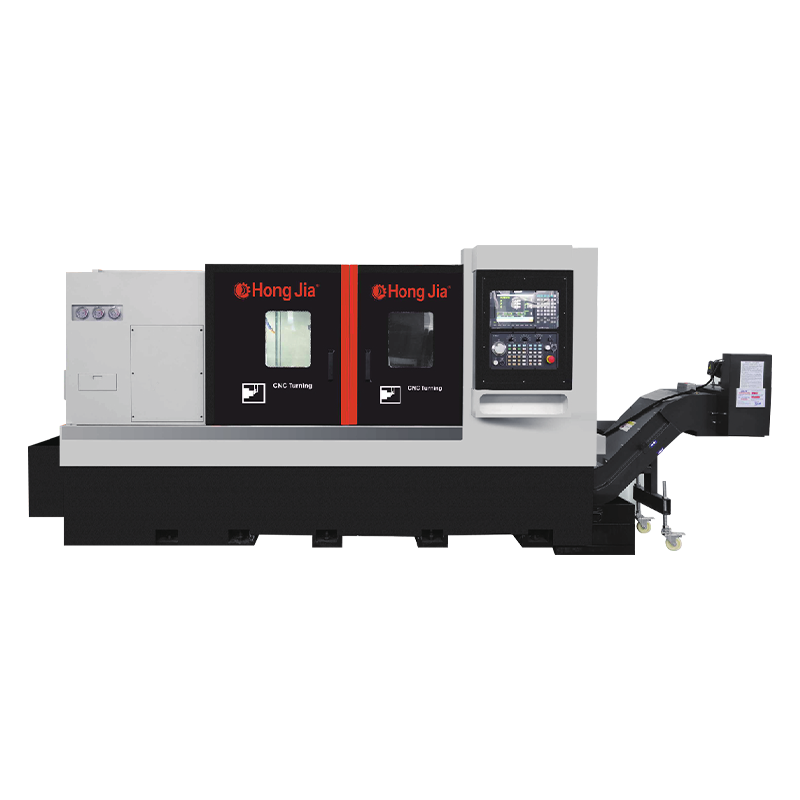
デュアルスピンドル自動ドッキングと 3 軸同期加工は、複雑なシャフト部品の取り扱いを軽減する旋盤構成の例です。トレードオフは、プログラミングの複雑さ、ツールのコスト、オペレーターのスキルです。
 NC-106DS 2軸自動ドッキング横型ターニングセンタ ターニング、ドリリング、ボーリング、フライス加工、タッピングを組み合わせたデュアルスピンドルターニングセンターで、ワークピースの自動ドッキングによりクランプを軽減し、複雑な部品を 1 回のセットアップでサポートします。 製品を見る→
サイクルタイム、コスト、スループット: 実践的な数学
マシン価格は計算上 1 行のみです。実際の比較には、セットアップ時間、工具、治具コスト、スクラップ率、人件費、床面積、電力が含まれます。バーフィーダーを備えた CNC 旋盤は、一連の丸い部品を無人で何時間も稼働させることができます。トゥームストーン治具を備えた CNC ミルは、サイクルごとに複数の部品を実行できますが、治具と CAM のプログラミングを証明するにはさらに時間がかかる場合があります。
- フィーチャーごとではなくパーツごとにサイクル タイムを見積もります。
- 注文数量にセットアップと治具の償却を追加します。
- 棒在庫またはブランクコストを確認します。旋盤は棒材から始まり、フライス盤はプレートまたは鋳物から始まることがよくあります。
- パーツに必要なセットアップの数を数えます。追加のセットアップが行われるたびに、エラーと労力が追加されます。
- ボトルネックをテストします: 切りくず排出、工具交換、主軸加速、またはオペレータ負荷。
少量多品種の作業の場合、3 軸フライスと 2 軸旋盤の方が 1 台のミルターン機械よりも柔軟性が高くなります。これは、各機械のプログラムとメンテナンスが簡単であるためです。大量の丸部品の場合、ライブ ツーリングとサブスピンドルを備えた旋盤が部品あたりのコストで有利になることがよくあります。大量の角形部品の場合は、パレットを備えた VMC またはドリルタップマシンが最適です。
プログラミング、オペレーター、ショップのワークフロー
旋盤プログラミングは、回転部品とタレットまたはギャング ツール プレートを中心としています。直径、面、中心線で考えます。ミルのプログラミングは、ワークに固定された座標系を中心としています。ワークオフセット、工具長オフセット、カッター補正を考慮します。どちらも G コードを使用しますが、セットアップ シート、ツール ライブラリ、およびプローブ ルーチンが異なります。
オペレーターのスキルは隠れたコストです。旋盤オペレータは、チャックジョー、バーフィーダ、およびインサートの工具摩耗に慣れている場合があります。工場オペレータは、バイス、治具、エッジ検出、CAM シミュレーションに慣れている場合があります。チームが 1 つの分野で強い場合、最初のマシンはその強みに匹敵する必要があります。誰もすぐにセットアップできない新しいマシンがボトルネックになります。
CNC ミルと CNC 旋盤の購入チェックリスト
- 部品のエンベロープと重量: スイング、チャック サイズ、バー容量、テーブル サイズ、荷重制限を確認します。
- 軸移動: 旋盤 X および Z と心押し台。 X、Y、Z とスピンドルノーズをテーブルまでミルします。
- スピンドル: 速度、出力、トルク、テーパー、およびスルースピンドルクーラント。
- ツーリング: タレットステーション、ライブツーリング、ATC 容量、およびツールテーパー。
- 精度: 位置決め、再現性、熱膨張、バックラッシュ。
- オートメーション: バーフィーダー、ガントリーローダー、パレットチェンジャー、またはロボットセル。
- サービス: 設置、トレーニング、スペアパーツ、およびローカル サポート。
適切なルールは、現在の作業の 80 パーセントを購入し、注文パターンが明確になるまで残りの 20 パーセントを外部委託することです。これにより、1 つのポケット フィーチャ用にフライスを購入したり、1 つのネジ穴用に旋盤を購入したりするリスクが軽減されます。
Honjia CNC が旋削またはフライス加工計画に適合する場所
Honjia CNC は、中国の寧波にある拠点で、横型 CNC 旋盤およびフライス シリーズ、立型旋盤、フライス センター、および通常の旋盤、フライス盤、およびボール盤を備えた金属切断装置を製造しています。横型シリーズには、CK6140、CK6150、CK6163、CK6180 旋盤に加え、D、DY、DS バージョンの NC106、NC108、NC110、NC112 ターニング センターが含まれます。ミーリングセンタシリーズは、立形マシニングセンタ、門形マシニングセンタ、高速ドリリングセンタ、ボール盤、タッピング盤を網羅しています。同社は、20 年以上の業界経験、年間生産量 1,000 ユニット、500 社を超える顧客を抱えていると述べています。
CNC ミルと CNC 旋盤を比較する場合、この範囲が重要になります。旋削プラットフォームとフライス加工プラットフォームの両方を提供するサプライヤーは、部品を 1 つのテクノロジーに押し付けるのではなく、機械を部品に適合させるのに役立ちます。加工物が主に円形の場合は、横型旋盤またはターニング センターから始めます。加工のほとんどが角柱の場合は、立形マシニング センターから始めてください。両方がある場合は、公差を制御するフィーチャーに基づいてプロセスを計画します。
ご覧いただけます 宏佳CNCの製造背景と工場詳細 その制作とカスタマイズのアプローチの詳細については、こちらをご覧ください。
CNC フライス盤と CNC 旋盤は競争ではありません。それはプロセス上の決定です。直径の特徴を数え、平坦な特徴を数え、公差の積み重ねを確認し、良品あたりのコストを計算します。通常、最も多くのセットアップを削除し、最も厳密なデータを保持するマシンが、最初に利益を得ることができます。
