




あなたが私たちを必要としているときに連絡することを躊躇しないでください!
多軸加工: 種類、メリット、適切な装置の選択方法
 2026.09.23
 業界のニュース
QC は、2 つの角度の付いたポートが整列していないため、マニホールド鋳造の 3 番目のバッチを拒否したところです。この拒否反応が現れた瞬間に、ほとんどの機械工場は多軸加工について検討し始めます。角度のあるフィーチャや湾曲したフィーチャに到達するためにワークピースを再クランプする必要がある場合、新しいセットアップを行うたびに、位置合わせエラー、治具の摩耗、およびオペレータの判断が再び発生します。多軸加工では、部品を 1 つのクランプで保持し、複数の方向から工具を到達させることができるため、航空宇宙メーカーや医療メーカーが多軸加工を使用しているのです。その結果、すぐに公差が厳しくなり、リードタイムが短縮されます。さらに大きな結果は、予測可能な最初の部分が正しいプロセスになることです。それでも、機械は解決策の半分にすぎません。追加の軸が実際に利益を得ることができるかどうかは、CAM ツールパス、ワークホールディング、およびプログラマーの経験によって決まります。
多軸加工の実際の意味
CNC マシンは座標軸で動きを記述します。 3 つの直線軸は X、Y、Z です。X の周りを回転する回転軸が A 軸、Y の周りを回転する回転軸が B 軸、Z の周りを回転する回転軸が C 軸です。機械が直線軸と少なくとも 1 つの回転軸を組み合わせると、多軸機械になります。ほとんどの 4 軸機械は C 軸上の回転テーブルを使用します。 5 軸機械には、傾斜スピンドル ヘッド、傾斜テーブル、またはその両方が追加されます。 「3 2」というフレーズは、位置決めモードで使用される 5 軸機械を指します。このモードでは、回転軸がある角度に移動してロックされ、その後 3 軸機械と同じ方法で切断されます。
以下の表は、ジョブ ショップを支配する構成と、それぞれがもたらすトレードオフを比較しています。
| 構成 | モーション | 代表的な部品 | 主な強み | 気をつけろ |
|---|---|---|---|---|
| 3軸 | X、Y、Z 線形 | シンプルな角柱パーツ、プレート、ポケット | 低コスト、シンプルなプログラミング | 角度付きフィーチャには追加のセットアップが必要です |
| 4軸(3・1) | X、Y、Z と 1 つの回転軸 | 湾曲したスロット、ギアハウジング、長いプロファイル | 適度なコストで回転運動を実現 | 部品の長さはテーブルの直径によって制限されます |
| 5軸 3 2 | X、Y、Z と 2 つの回転軸 | 角度付きポート付きブラケット、モールドベース | 1 回のセットアップで 5 つの側面に到達 | 真の同時 5 軸切削が欠けている |
| 5軸同時 | X、Y、Z と補間された回転軸 | インペラ、タービンブレード、有機的な形状 | 最高の表面仕上げとサイクルタイム | プログラムと検証に最もコストがかかる |
| 複合加工ターニングセンター | X、Z、Y、C 軸、第 2 スピンドル | 平面フライス、十字穴、偏心輪付きシャフト | パーツ全体が 1 サイクルで完了 | ライブツールとY軸機能が必要 |
多軸加工が段取りの考え方をどう変えるか
軸の追加は、単にモーションを追加するだけではありません。それは参照系を変更します。 3 軸機械では、ワークピースを角度のある治具に配置することによって角度のある穴が作成されるため、穴の位置はその治具がどの程度正確にクランプされているかによって決まります。多軸機械では、機械自体が部品またはツールをプログラムされた角度まで回転させます。重要なデータは校正された回転位置だけです。フィクスチャエラーの蓄積が止まります。
生産シーケンスも形を変えます。
- CAD でパーツをモデル化して CAM に変換し、すべてのフィーチャーを 1 つの座標系で定義します。
- 回転運動、ツールホルダーのクリアランス、テーブルの移動などの完全なプログラムをシミュレートします。
- ワークピースを一度クランプし、その基準エッジをプローブまたは指示します。
- サイクルを実行します。機械はカットの間に回転軸を自動的に配置します。
- 何も再クランプされていないため、同じ座標系に対して完成したフィーチャを検査します。
公差ゲインはクランプを取り除くことで得られます。 3 回目の再クランプ後に加工されたフィーチャには、以前のすべてのセットアップで蓄積された誤差が含まれています。元のクランプで機械加工すると、データムが同一に保たれるため、0.01 mm の再現性を維持するショップでは、サイクル タイムがほとんど変わらない場合でも、スクラップ部品が少なくなります。
多軸加工が成果を上げるとき
すべての部品に 5 つの軸が必要なわけではありません。候補には、角度のある穴、湾曲したレール表面、抜き勾配のある金型壁、一定の工具方向を必要とする断続的なカットなど、いくつかの特徴が共通する傾向があります。以下の 5 つの部分ファミリーが最も有力な候補です。
- 航空宇宙構造部品 – 薄肉ブラケット、バルブハウジング、および角度の付いたポートを備えた継手。プロトタイプと量産部品は、ワンセットアップで同じ精度を享受できます。
- 金型および金型コンポーネント – 抜き勾配のある表面を備えたコア、インサート、および電極。5 軸仕上げパスにより、再クランプによって残された段差マークが回避されます。
- 医療用インプラントおよび器具 – 湾曲したチタンプロファイルと複合角の穴により、安定した位置で繊細な形状を保護します。
- 自動車およびオートバイのドライブトレイン部品 – リビジョン間で変更され、迅速な再見積もりが必要なリンク ブラケット、エンジン ハードウェア、ペダル ボックス。
- 油圧およびエネルギーコンポーネント – 材料の中央でドリフトすることなく適合する必要がある、クロスドリルポートを備えたバルブ本体とコネクタ。
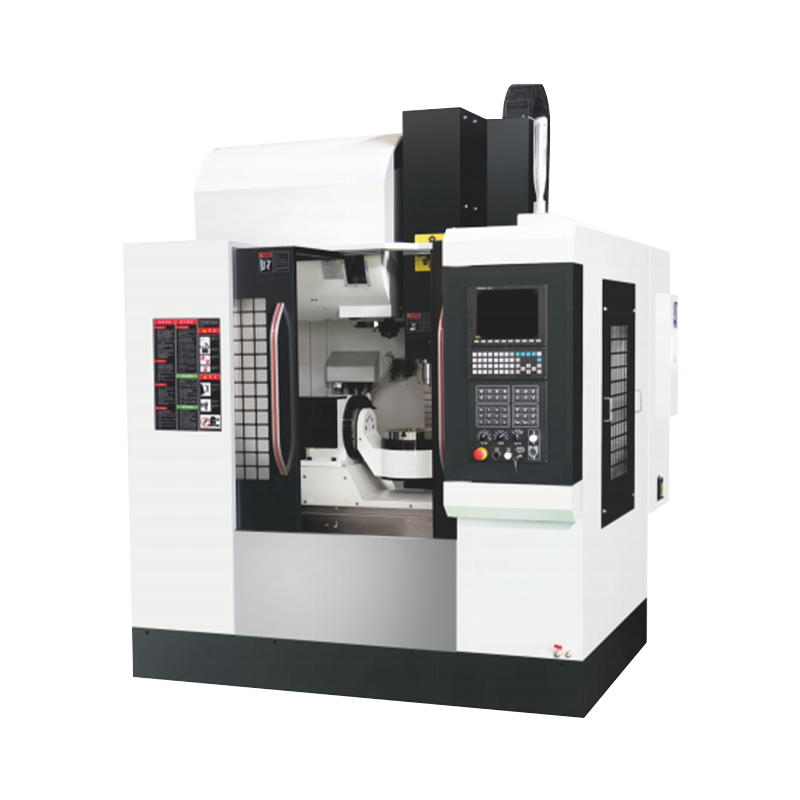
 1165A リジッドミーリング用高速重切削マシニングセンター この重切削マシニングセンタは、ワイドベース、大スパンガイドウェイ、および回転テーブルフライス加工時の剛性を維持するためのプリテンションボールねじを備えており、長尺工具で安定した切削が求められる場合に強力な選択肢となります。 製品を見る→
フライス加工の面では、回転テーブルが定格精度を発揮できるかどうかは剛性によって決まります。軽量の VMC は、長い工具が回転治具にぶら下がっているときに曲がる可能性があります。 1165A などの高速スピンドルを備えた頑丈なマシニング センターは、その負荷を吸収し、テーブルが傾いたり回転したりしても工具先端を安定させます。
多軸旋削加工: マシニング センターと旋盤が融合する場所
多軸加工に関する紹介記事のほとんどはミーリングセンターについて説明していますが、セットアップの最大の削減は旋削側で発生することがよくあります。最新の多軸ターニング センターでは、メイン スピンドルに C 軸、タレットに Y 軸、そして多くの場合 2 番目のスピンドルが追加されます。従来はチャッキング→サブスピンドル搬送→別途ミーリングセンターという3つの作業が必要だったシャフトを1サイクルで仕上げることができます。
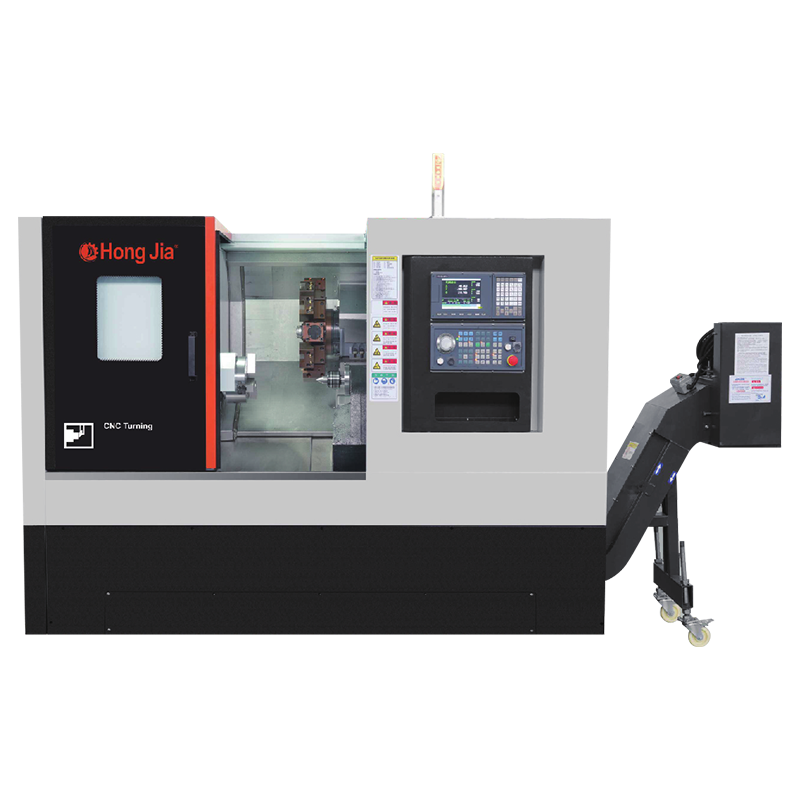
 NC-106DS 2軸自動ドッキングターニングセンタ メインスピンドルとサブスピンドルの間でワークを自動搬送するこのセンターは、シャフトの両端を 1 サイクルで完成させ、クランプ誤差を減らし、複雑な部品の旋削、穴あけ、中ぐり、フライス加工、タッピングをサポートします。 製品を見る→
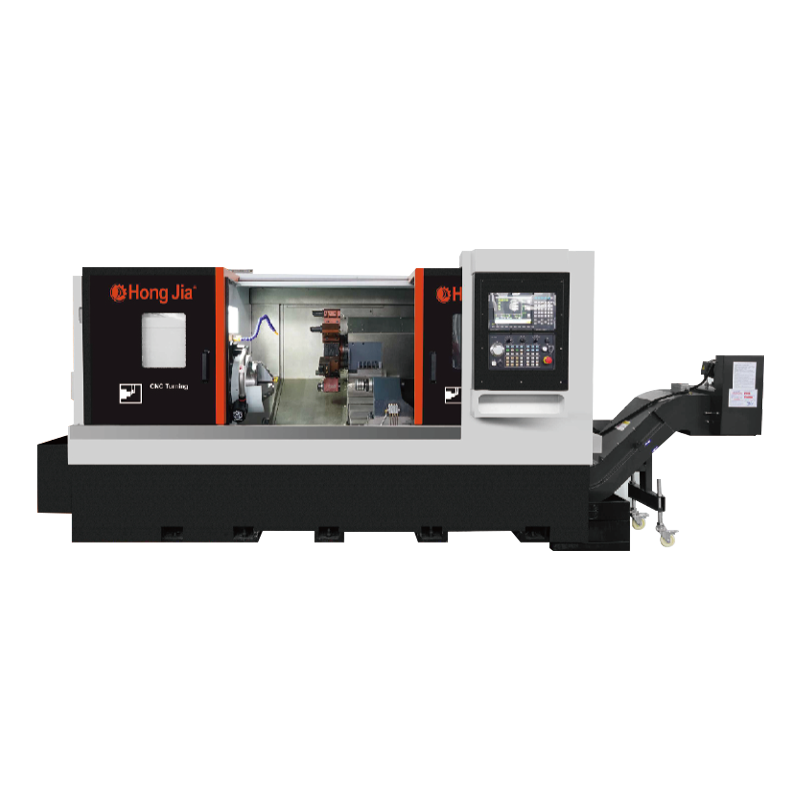
デュアルスピンドル設計はこれをさらに進化させたものです。自動ドッキング構成では、プログラムを停止することなく部品がメインスピンドルからサブスピンドルに移動します。シャフトの両端は同じサイクルで加工されるため、第 2 操作フィーチャーは、新しいクランプではなく、第 1 操作データムを参照します。だからこそ、 デュアルスピンドル自動ドッキング ソリューション 両端に機能を備えた複雑なシャフトの標準的な答えとなっています。
 T36P ドリリングおよびボーリング機能付き多機能ターニング センター この機械は、単一のセットアップで旋削とドリリングおよびボーリングを組み合わせ、重切削用の剛性構造を使用しています。統合されたスピンドルと取り外し可能なクーラント タンクは、交差穴や偏心機能を必要とする高生産部品に適しています。 製品を見る→
同じロジックが穴、スロット、フラットにも当てはまります。 T36P などのドリリングおよびボーリング機能を備えたターニング センターは、旋削直径とクロスホール ドリリング、スロット フライス加工、および偏心ボーリングを組み合わせます。タレットが操作の間に割り出しを行う間、部品はクランプされたままであるため、回転直径とドリル穴の関係は、二次セットアップではなく機械によって制御されます。
多軸加工機を購入する前に確認すべきこと
機械の軸が増えても、自動的に工場が改善されるわけではありません。次の 5 つのチェックにより、最も一般的な購入ミスを防ぐことができます。
| チェックする | なぜそれが重要なのか |
|---|---|
| CAMポストプロセッサー | 多軸マシンは、検証済みのポストプロセッサがなければ役に立ちません。署名する前に、実際のコントロールでテストしてください。 |
| 回転軸精度 | ウォームギアテーブルにはバックラッシュがあり、ダイレクトドライブテーブルはコストが高くなります。記載されているバックラッシュと位置精度の数値を問い合わせてください。 |
| 制御とシミュレーション | 5 軸サイクルには高速先読みと衝突回避が必要です。オペレーターが安全に作業するためにはこれらのツールが必要です。 |
| 治具と工具の予算 | 回転テーブル、ベース プレート、およびカスタム クランプは、機械の価格にかなりの部分を追加します。それらを ROI に含めてください。 |
| トレーニングとサービス | 多軸プログラミングは別のスキルです。サプライヤーがプログラマーをトレーニングし、リモート診断を提供できることを確認してください。 |
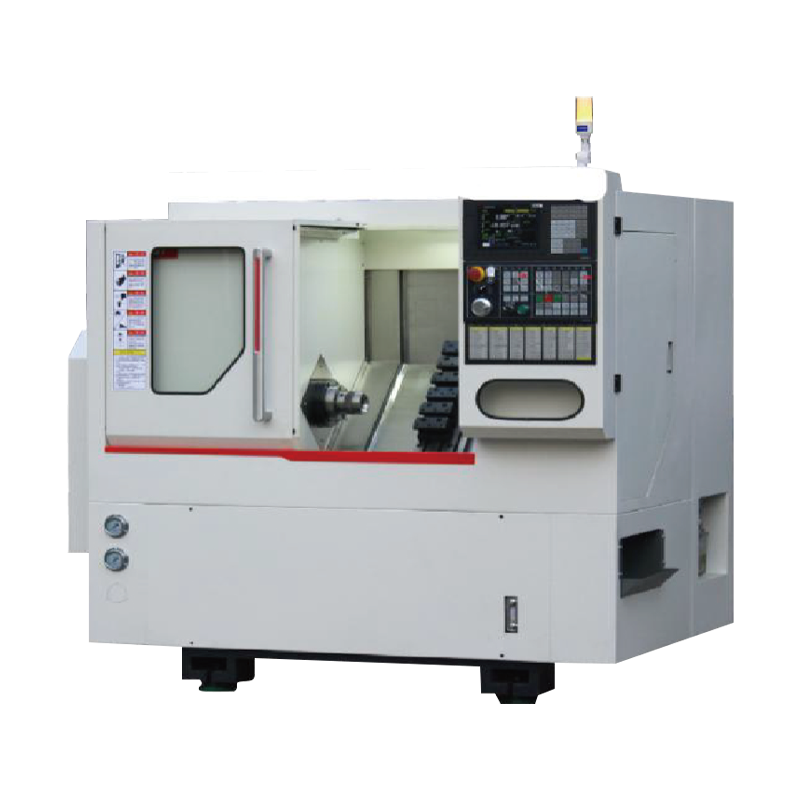
多くのジョブショップにとって、多軸の仕事への最も現実的な最初のステップは、 横型ターニングセンタ シャフト、フランジ、およびスピンドルには通常、ターニング センターが 1 回のクランプで到達できる角度フライス加工および穴あけ機能が必要であるためです。
生産の現実: 多軸では解決できないもの
多軸加工は評判に値しますが、設置後に現れる制約も伴います。最も一般的な 5 つの驚きは次のとおりです。
- CAM の時間がオフィスに移動します – 同時ツールパスは、置き換えられる 3 軸プログラムよりも生成と検証に時間がかかります。
- サイクルタイムが増加する可能性がある – 以前は 3 つのスピンドルに分散していた作業を 1 台の機械で実行するということは、工具のインデックス作成や部品の搬送中は機械がアイドル状態になることを意味します。
- 衝突の危険性が高くなります – 回転テーブルと長いツールホルダーによりクリアランスが減少するため、シミュレーションはオプションではなく必須です。
- 作業領域が縮小する – 回転テーブルが部品を持ち上げるため、テーブルが移動を終了する前に背の高い部品がスピンドルノーズに当たる可能性があります。
- オペレーターのスキル変更 – プロービングルーチン、工具設定、および工程内検査は、従来の機械加工経験よりも重要です。
実際的なアプローチは、多軸の作業を軸コストが正当な機械にルーティングし、単純な角柱部品を単純な 3 軸装置に保持することです。両方のタイプのマシンを意図的に組み合わせて管理するショップは、両方のタイプのマシンで最大の利益を得ます。
役立つ演習: 店内で最も面倒な 3 つの部品を取り出し、今日必要なセットアップを数え、同じ部品に 4 軸と 5 軸の見積もりを付けて価格を設定します。セットアップ数が 4 から 1 に減少すると、ビジネス ケースが自動的に構築されます。そこから、仕様に関する質問がより簡単になります。つまり、回転能力はどれくらいか、スピンドル速度はどれくらいか、どの CAM ポストプロセッサかということになります。多軸加工は製造業の別のカテゴリではありません。これは、単純に 1 つの直角クランプで仕上げることを拒否する部品に対する通常の回答です。
